4,Диапазон применения:
Сварка для лазерной плесени, ремонтная машина при температуре 50-60 Luo ROS, трещины, коллапс, прикосновения, прикосновения и ремонт уплотнений и сварки твердых материалов, таких как плесени, точная литья впрыски нержавеющая сталь и другие твердые материалы; скорость точности высокая , Лазер сварки в -диаметра только имеет 0,2 мм ~ 1,5 мм; небольшая площадь нагрева, обработка не будет деформирована; принт , Это не влияет на эффект.
5,Конфигурация и процесс обработки:
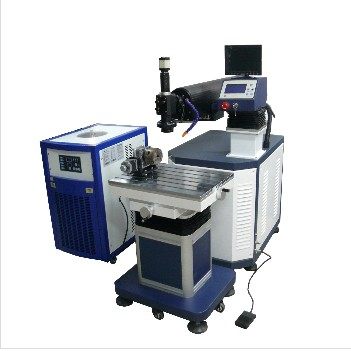
Когда лазерная сварочная машина для плесени выполняет ремонт плесени, обратите внимание на то, как соответствовать точности ремонта и качества ремонта, управление лазерной сварочной машиной плесени система Это играет ключевую роль.
(1.), Сварка для лазерной формы должна использовать 10 -кратный или 15 -кратный микрокомпос зеркало Операция мониторинга.
(2.)Питание питания лазерных сварочных машин можно отрегулировать с помощью сигналов, подходящих для сварки различных материалов. Такие как: плесень, нержавеющая сталь, медь, медь, алюминий Ждать
(3.), CCD можно использовать система (Камера система )Мониторинг, роль: за исключением оператора из микросхемы зеркало В дополнение к наблюдению, не -операторы могут пройти камеру через камеру система Вид на дисплее, казалось, видел весь процесс сварки. Это устройство способствовало техническому обучению и демонстрации выставки не -операторов, что оказывает хорошее влияние на продвижение технологии лазерного хода.
(4.)Сварные провода, которые могут растопить разные диаметры, могут быть расплавлены с 0,2-0,6 в диаметре.
(5.)Сварка плесени должна быть защищена пирдами, и программа должна быть установлена сначала создать столб, а затем лазер, чтобы предотвратить первое пульсное окисление при непрерывной обработке.
6. Параметры, которые могут быть установлены на источнике питания лазерной сварочной машины: ток 50-400A, ширина импульса: 0,1-20 мс, частота 0-50, параметры обработки при нормальной сварке низ : Current: 90-120; ширина импульса: 4-6; частота 5-10. Сварная медь и алюминий Во время материала ток увеличивается на 30-50А.
7. Во время лазерной сварки плесени наиболее распространенным является участок сварки имеет Следы укуса, вы должны использовать пустые способы лазера, чтобы попасть на сайт сварки пустыми корпус Жизнь может вызвать изменения в следах укуса, чтобы предотвратить появление следов укуса. Световые пятна на 0,1 мм больше, чем края положения сварки.
Контакт: Мистер Вэнь   Mailbox: nlwenbin@163.com
Контактный номер: 13807148683 027-62298866
Адрес: Donghu, Wuhan City, провинция Хубей высокая новый 6 -западное здание 1, SBI, SBI, Aptics Valley Avenue в зоне разработки технологий